
Montaż belek podsuwniczych w czynnym zakładzie to zadanie, które nie wybacza improwizacji. Produkcja trwa, suwnice pracują, a każda przerwa kosztuje. Jednocześnie geometria toru, nośność konstrukcji i bezpieczeństwo ludzi zależą od precyzji każdego etapu. Dlatego taki montaż wymaga wiedzy normowej, sprawdzonego sprzętu i planu, który uwzględnia realia działającej hali.
Dlaczego montaż belek podsuwniczych to wyzwanie w działającym zakładzie
Montaż belek podsuwniczych rzadko odbywa się w pustej hali. Produkcja, transport wewnętrzny i suwnice zwykle pracują, co wymusza harmonogram okien technologicznych i stałą koordynację z utrzymaniem ruchu. Błąd geometrii toru ujawnia się dopiero w eksploatacji: przyspieszone zużycie szyn i kół suwnicy, wzrost obciążeń dynamicznych oraz nieplanowane przestoje.
Belki podsuwnicze są elementem konstrukcji wsporczej suwnicy objętym EN 1993-6, dlatego tolerancje i sposób podparcia wynikają z obliczeń projektowych, a nie z przyzwyczajenia ekipy.
Podstawy normowe montażu: EN 1993-6, ST-08.00.00 i nadzór UDT
Podstawą projektowania konstrukcji wsporczych suwnic jest EN 1993-6:2007, część 6 Eurokodu 3. W specyfikacjach technicznych wykonania i odbioru robót montaż belek stalowych stropowych i podsuwniczych występuje jako odrębna pozycja, na przykład w ST-08.00.00 w punkcie 6.2.4. Zabezpieczenie antykorozyjne po montażu to zwykle osobny punkt 6.2.5.
Norma opisuje stan graniczny użytkowalności, ugięcia i przemieszczenia oraz zmęczenie, dlatego tolerancje montażowe czytaj z dokumentacji obiektu, nie z ogólnych tabel. W Polsce uzupełnieniem są wymagania UDT dla urządzeń transportu bliskiego, przepisy BHP i wewnętrzne uzgodnienia zakładu.
Przygotowanie do montażu: dokumentacja, plac i sprzęt
Dokumentacja obejmuje projekt wykonawczy, specyfikację techniczną, plan montażu oraz harmonogram z oknami technologicznymi uzgodniony z utrzymaniem ruchu i BHP. Plac montażowy wymaga strefy składowania belek na podkładach, wyznaczonych tras transportu wewnętrznego oraz wydzielonego obszaru prac pod suwnicą.
Sprzęt: żuraw o udźwigu potwierdzonym dla rzeczywistej masy belki z zawiesiem, podnośniki, poziomica laserowa lub niwelator, tachimetr, klucze dynamometryczne i spawarka z osprzętem. Materiały muszą mieć atesty stali, świadectwa śrub i elementów złącznych oraz certyfikaty materiałów spawalniczych.
Pomiary 3D i geodezyjne wyznaczanie osi toru podsuwniczego
Geodezyjne wyznaczenie osi toru podsuwniczego odnosi się do osi hali, osi jezdni suwnicy i punktów odniesienia zakładu. Pomiary 3D istniejącej konstrukcji ujawniają odchyłki konsol, słupów i posadowienia jeszcze przed dostawą nowych belek, co pozwala korygować harmonogram zanim pojawi się przestój.
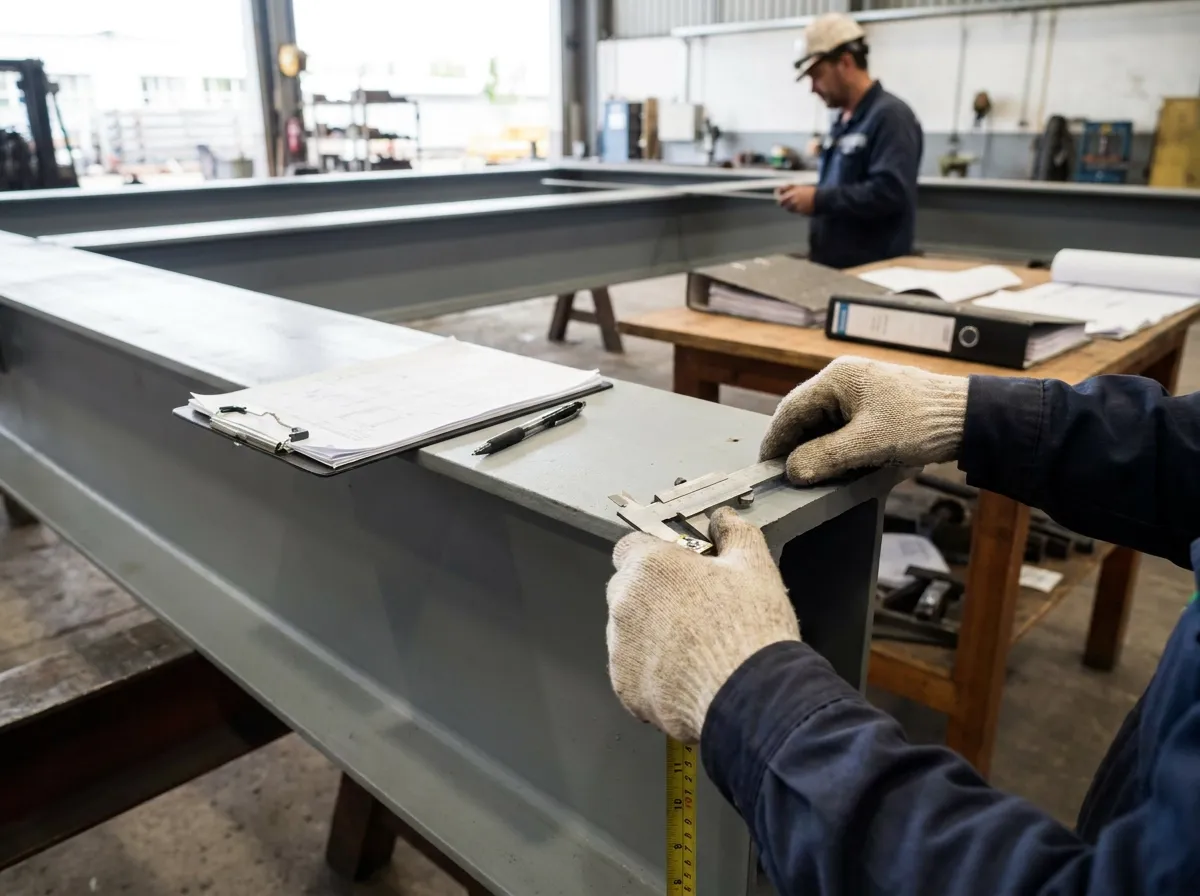
Inwentaryzacja przedmontażowa obejmuje rozstaw toru, różnice poziomów, równoległość, przesunięcia w planie oraz luz między belką a podporą. Wnioski z pomiarów często zmieniają zakres prac: zamiast wymiany belek wystarcza rektyfikacja torowiska.
Montaż belek podsuwniczych krok po kroku
Kolejność prac jest stała: przygotowanie podpór, transport i podniesienie belki, wstępne posadowienie, regulacja geometrii, łączenie i spawanie, antykorozja, pomiary kontrolne oraz odbiór. Każdy etap kończy punkt kontrolny potwierdzany w protokole.
Posadowienie i wstępne ustawienie belki
Przed podniesieniem sprawdź geometrię konsol i śrub kotwiących, przygotuj podkładki, kliny i elementy regulacyjne. Podnoszenie wykonaj zgodnie z planem zawiesiowania: kontroluj punkty chwytowe, kąty lin, dopuszczalne obciążenia oraz wpływ wiatru. Wstępnie ustaw belkę w pionie i poziomie z tolerancją luźniejszą od docelowej, a stężenia tymczasowe utrzymaj do zakończenia łączenia.
Regulacja, niwelacja i kontrola geometrii toru
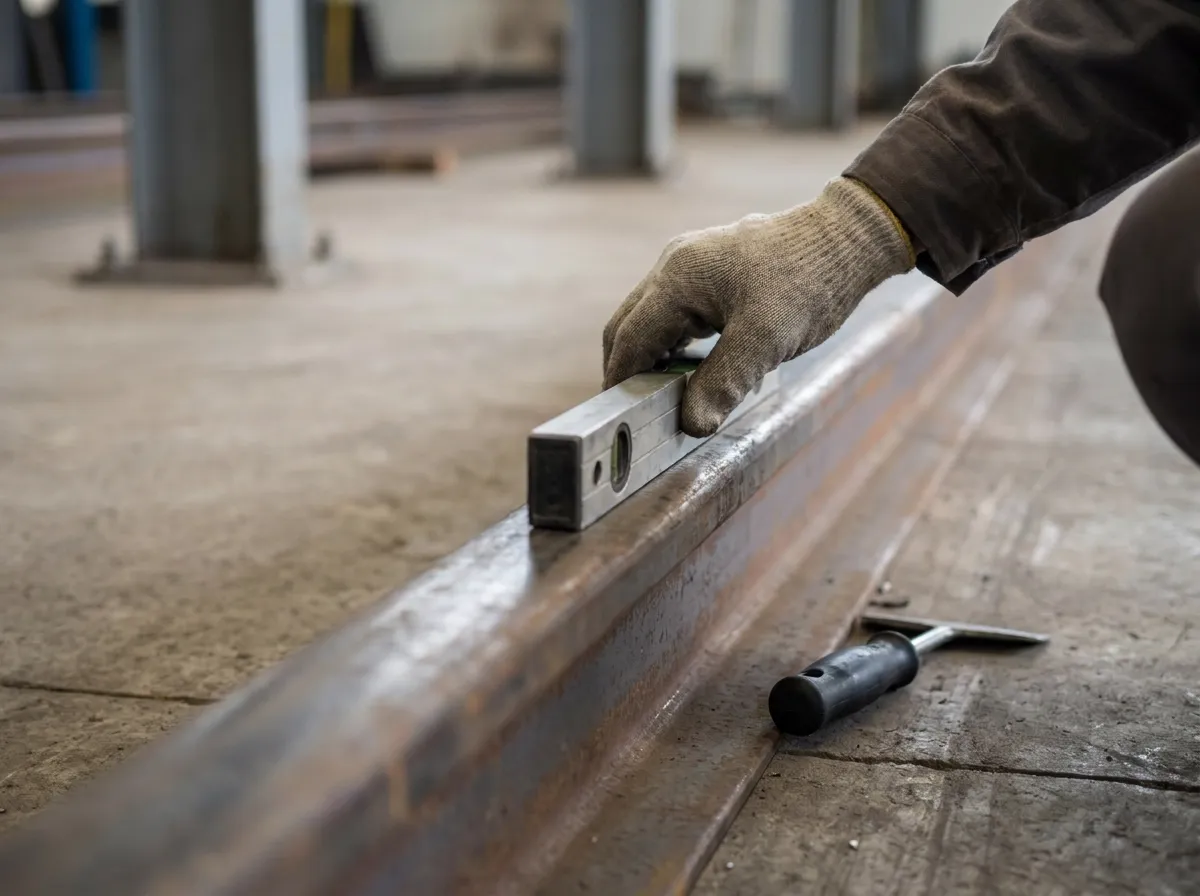
Ustawia się rzędną belki i szyny względem poziomu odniesienia, kontrolując różnicę wysokości na całej długości toru. Następnie weryfikuje się rozstaw toru, równoległość i prostoliniowość w planie. Regulację wykonuje się podkładkami, klinami, śrubami regulacyjnymi lub podlewaniem, a po regulacji wykonuje się pomiary niwelatorem, tachimetrem i skanowaniem 3D.
Łączenie, spawanie i dokręcanie połączeń
Spawanie wykonuje się według zatwierdzonej technologii i instrukcji spawalniczej. Przed rozpoczęciem kontroluje się uprawnienia spawaczy, parametry prądu oraz warunki atmosferyczne. Jakość spoin ocenia się oględzinami, a w uzasadnionych przypadkach zleca się badania nieniszczące. Równolegle dokręca się śruby kluczem dynamometrycznym z kontrolą momentu.
Kolejność spawania i dokręcania ustala się tak, aby nie wprowadzać dodatkowych naprężeń. Po zakończeniu łączenia wykonuje się powtórny pomiar geometrii, ponieważ spawanie może zmienić położenie belki.
Zabezpieczenia antykorozyjne po montażu
Usuń zgorzelinę, rdzę i pozostałości po spawaniu z miejsc spoin oraz uszkodzeń powłoki, a następnie odtwórz system powłokowy zgodnie z kartą techniczną produktu i specyfikacją. Szczególną uwagę zwróć na styk belki z podporą, okolice żeber i brzegi otworów.
Kontrola jakości i odbiór UDT
Sprawdź zgodność z projektem w trzech obszarach: geometria toru, połączenia oraz powłoki antykorozyjne. Skompletuj dokumenty: protokoły pomiarów, atesty stali, świadectwa śrub, deklaracje zgodności, dokumentację spawalniczą i karty farb. Braki w dokumentacji wstrzymują dopuszczenie suwnicy.
Wykonaj testy ruchowe suwnicy po montażu: przejazd na całej długości toru, obserwację prowadzenia, oporów jazdy i nietypowych odgłosów. Przekaż zalecenia utrzymaniowe na pierwszy okres eksploatacji.
Bezpieczeństwo pracy przy czynnym ruchu zakładowym
Plan BHP wyznacza strefy wyłączone z ruchu, ich oznakowanie, osoby nadzorujące oraz instruktaż ekipy. Przy pracy na wysokości stosuje się zabezpieczenia zbiorowe, szelki z punktami kotwiczenia, pomosty robocze oraz osłony chroniące przed upadkiem narzędzi i elementów.
Rektyfikacja, modernizacja i serwis toru po montażu
Po zakończeniu montażu tor podsuwnicowy wymaga planu utrzymania. Rektyfikacja torowisk przywraca prawidłową geometrię bez wymiany belek, o ile odchyłki mieszczą się w dopuszczalnych granicach. Po latach eksploatacji naturalnym krokiem staje się wymiana szyn oraz elementów mocujących.
Podsumowanie: co decyduje o trwałości toru podsuwnicowego
O trwałości toru decydują cztery elementy: zgodność z EN 1993-6 i wymaganiami UDT, precyzyjne pomiary 3D oraz geodezyjne, staranne ustawienie i spawanie belek, a także skuteczna antykorozja i kontrola jakości. Jeśli potrzebujesz wykonawcy od pomiaru do odbioru, skontaktuj się z Embro: +48 502 161 750, zapytania@embro.com.pl. Wstępną wycenę przyspieszy Kalkulator 3D.
Przeczytaj także: